


 Дом /
Контроль люфта в специальном редукторе для сварочных валиков
Мотор с прямоугольной передачей: Соответствующее электропитание, Переменная скорость и торможение
26 октября, 2026
Планирование установки скоса редуктора: Превратите требования к валу в практичную схему привода
26 октября, 2026
Выбор редуктора с верхним краном по функциям подъёма или ходу
26 октября, 2026
Замена промышленной червячной коробки передач: Что оставить и что пересмотреть
25 октября, 2026
Для вращения танков используются сварочные валики, Трубы, Сосуды под давлением, и другие цилиндрические заготовки при окружной сварке. Хотя ролики непосредственно контактируют с заготовкой, Качество вращения зависит от всей системы привода, включая мотор, редуктор, Сцепление, Шахты, Колёса, Управление, Рама, и расположение заготовки.
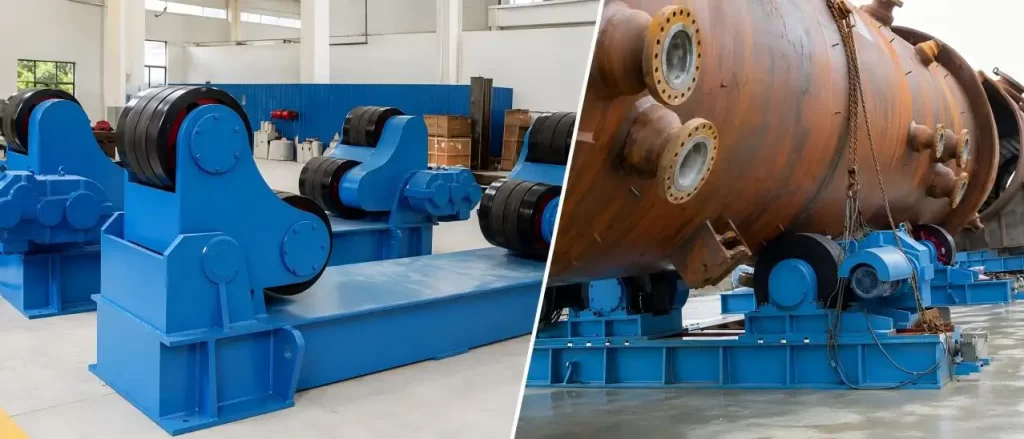
В Минье, Мы рассматриваем специальный редуктор как важную связь между входом мотора и управляемым роликовым движением. Редуктор снижает мощность мотора на высокой скорости, одновременно обеспечивая увеличенный крутящий момент ведущим колёсам.
Люфт шестерни — один из многих факторов, влияющих на редуктор. Обратный эффект поможет при смазке, допускать тепловое расширение, и помогать в плавном зацеплении шестерен. Однако, Чрезмерный или непоследовательный люфт негативно влияет на отклик и повторяемость сварочных поворотных валков.
Что такое Bакклэш в WЭлдинг Tурнинг Rolls?
Люфт — это термин, обозначающий небольшой зазор между неработающими поверхностями двух соединяющихся шестерен. В общих чертах, Шестерни не должны работать с обеими поверхностями зубьев в непрерывном контакте; таким образом, Требуется некоторое допуск.
При сварке токарных валков, Негативная реакция станет очевидной во время запуска, Остановка, Регулировка скорости, Изменения нагрузки, или переворот направления.
• Реакция запуска: Чрезмерный люфт может позволить входному валу двигаться до передачи крутящего момента на выходной вал.
• Движение на низкой скорости: Включение шестерен станет настолько нерегулярным, что будет сложно контролировать вращение роликов.
•Останавливает точность: Потеря движения делает невозможным надёжное размещение сварочного соединения.
• Изменения направления: Когда направление меняется, Зазор очевиден.
•Изменения загрузки: Эксцентричный или неравномерно распределённый вес сосуда приводит к изменению направления сил, действующих на трансмиссию.
Нестабильное вращение может быть вызвано и другими факторами, помимо обратной реакции. Износ муфты, Смещение вала, Пробуксовка колёс, Движение кадра, и контрольные параметры могут вызывать схожие симптомы.
Почему важен контроль люфта в сварке
Во время окружной сварки, Сварочный горел часто остаётся относительно неподвижным, а сварочные валики вращают заготовку под ним. Скорость ролика, таким образом, напрямую влияет на скорость сварки.
Постоянное вращение заготовки обеспечивает равномерное положение горелки относительно сварного шва. Условия локализованной сварки Резкие движения заготовки могут негативно влиять на условия локализованной сварки. резкими движениями заготовки.
| Поведение вращения | Возможный эффект сварки |
| Гладко, Ровный поворот | Поддерживает стабильную скорость сварки |
| Задержка запуска | Может усложнять позиционирование старта дуги |
| Замедление, за которым следует движение | Может влиять на локальное тепло и внешний вид шариков |
| Повторяющиеся колебания скорости | Это может усложнить многопроходное выравнивание |
| Неконтролируемое останавливающее движение | Может снизить повторяемость позиционирования суставов |
Фактический эффект также зависит от процесса сварки, Геометрия заготовки, Настройки факела, Роликовая тяга, и управление оператором. По этой причине, Мы оцениваем люфт как часть системы полного сварного катанного ролика, а не как изолированный параметр.
Как Минье справляется с контролем негативных реакций
В Минье, Контроль люфта начинается с проектирования редуктора и продолжается через выбор материалов, Обработка шестеренки, Термическая обработка, Сборка, и финальный осмотр.
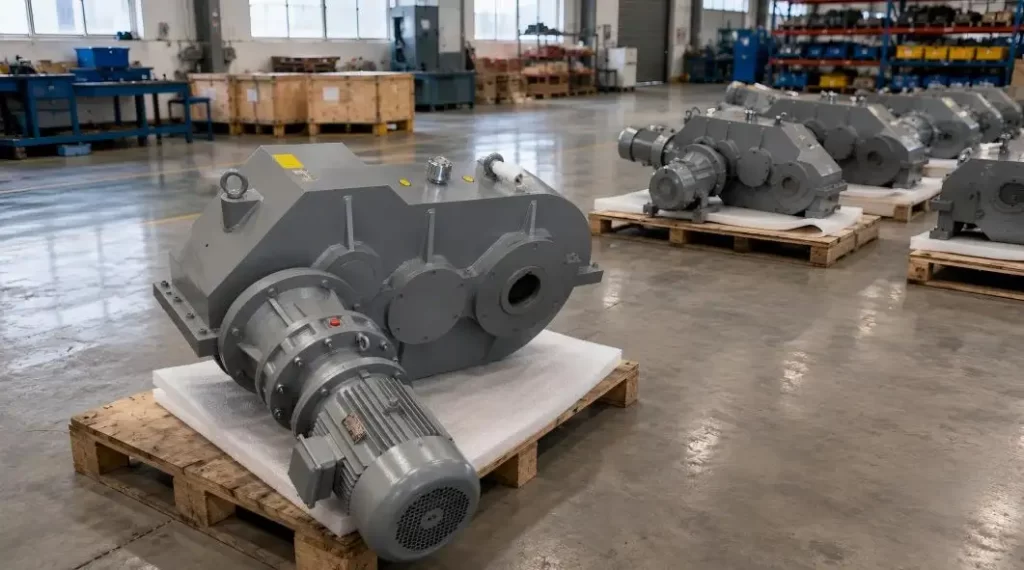
Конструкция шестерни и конфигурация трансмиссии
Конструкция редутора начинается с характеристик скорости вращения и крутящего момента, Расположение оборудования, и ассортимент заготовок.
• Коэффициент восстановления: Необходимо выбрать соотношение, чтобы сопоставить скорость двигателя с выходной скоростью роликов.
• Схема шестерни: Редукторная система должна быть построена для передачи крутящего момента при минимальном перемещении и концентрации нагрузки.
• Центральное расстояние: Расстояние между центрами шестерен влияет как на зацепление зубов, так и на зазоры, необходимые для удовлетворительного функционирования.
• Опора вала: Подшипник и корпус должны поддерживать вал так, чтобы переменные нагрузки обеспечивали лишь небольшое смещение вала.
• Термическое допуск: Зазор должен быть предоставлен с учётом изменений длины из-за повышения рабочей температуры.
Производство шестерен и термическая обработка
Наш И, JB, и серии JC Редукторы разрабатываются как специализированные механические приводные устройства для сварки вращательных систем. Согласно нашей опубликованной информации о продукте, Основные конструктивные элементы используют высокопрочную легированную сталь.
Шестерни изготавливаются из низкоуглеродной легированной стали и обрабатываются путём карбюризации и закалки. Указанная твёрдость поверхности зуба составляет 58–62 HRC.
• Карбюрированная поверхность: Затвердевший поверхностный слой зубьев зубчатых зубьев делает их устойчивыми к износу при контакте.
• Более прочный сердечный сердечник: Прочный сердечник способствует несущей нагрузке.
• Контролируемая обработка: Стабильность взаимодействия экипировки зависит от профиля, Высота, Runout, и трассе.
• Точность 6-й степени: Наши данные о продукции утверждают точность шестой степени. Соответствующий стандарт инспекции должен быть использован в ходе проекта.
Вопросы сборки и инспекции
Точное движение не является гарантированным для точно обработанных шестерёнок, если сборка плохо контролируется. Сборка редуктора требует строгого контроля положения вала, Контакт с подшипником и зубами, и оперативное допуск.
Следующие соображения: производство и инспекция включают следующие аспекты:
•Расположение подшипников: Правильное размещение сохраняет расстояние между шестерёнками и центром под нагрузкой.
• Позиционирование вала: Контролируемое положение обеспечивает более равномерный контакт по ширине зуба.
• Инспекция на обратную реакцию: Люфт измеряется после сборки редуктора.
• Проверка контактной схемы: Следы контакта зубами служат способом обозначения распределения нагрузки.
• Операционные индикаторы: Шум, Вибрация, Температура, и поведение выхода наблюдаются и отмечаются во время тестирования.
Эти органы управления помогают поддерживать предсказуемую передачу, Но конечная производительность также зависит от того, как установлен редуктор в сварочных катушках.
Факторы установки, влияющие на вращение
В ходе устранения неисправностей приложения, Мы обнаружили, что некоторые случаи явной реакции происходят вне коробки передач.
•Состояние соединений: Обратный люфт может возникать из-за ослабленных или изношенных муфт.
• Жесткость крепежной конструкции: Монтажная конструкция с низкой жёсткостью может деформироваться под воздействием крутящего момента.
• Выравнивание роликов: Неправильное выравнивание роликов может привести к неравномерному ходу каретки.
• Адгезия колеса: Скольжение происходит из-за плохой адгезии, а также наличие масла и навеса.
• Эксцентриситет заготовки: Эксцентриситет вызван фланцами, сопла, и внутренние компоненты.
•Настройки управления: Зазор в приводе может быть вызван частыми и резкими изменениями скорости.
Механические и управляющие системы всегда следует полностью оценивать перед регулировкой или заменой любого редуктора.
Согласование редуктора с валками для сварки
Mingye предоставляет вращательные двигатели с болтовой регулировкой, Самовыравнивающиеся ротаторы, Регулируемые винтовые ротаторы, и установочные ротаторы в JA, JB, и редукторы серии JC.
Типично, Следующее оценивается для определения подходящей конфигурации:
• Проектирование вращателя: Структура оборудования, Расположение роликов, и направление монтажа.
• Параметры заготовки: Диаметр, Длина, Общий вес, и распределение веса.
•Скорость: Скорость поворота, Диапазон корректировки, и частоту обратного движения.
• Характеристики мотора: Мощность, Скорость входа, Метод управления, и как мотор связан.
• Условия эксплуатации: Продолжительность непрерывной работы системы, Частота стартов, и условия в мастерской.
• Детали замены: Чертежи, Размеры вала, Фотографии, Информация о табличках, или существующих моделей редуктора.
Заключение
С точки зрения производства Минье, Эффективный контроль люфта не означает устранение всего зазора между шестерёнками. Цель — поддерживать подходящий и повторяемый зазор, обеспечивающий смазку и термическое движение, при этом поддерживая стабильную передачу крутящего момента.
Когда редуктор правильно спроектирован, Произведено, Собран, и интегрированный, Сварочные токарные валки обеспечивают более плавное вращение заготовки, Более повторяемое позиционирование, и более стабильное движение на низких скоростях. Выбор редуктора с учётом фактической конструкции вращателя и рабочей нагрузки является важной частью поддержания точности сварки.
FAQ
Q1. Что такое сварочный вращательный редукционный люфт?
Люфт — это зазоры в роторных системах для включения шестерен.
Q2. Почему важна реакция?
Обратная реакция важна для равномерного распространения смазки, Тепловое расширение, и включение шестерен без заклинивания.
Вопрос 3. Может ли слишком сильный люфт вызвать проблемы с точностью при сварке??
Да. Слишком сильный люфт вызывает задержки в работе сварочной машины, влияя на точность машины.
Q4. Каково влияние люфта на валики сварки?
Обратная реакция влияет на реакцию системы во время взаимодействия, точность системы при отключении, и устойчивость системы при низкоскоростной эксплуатации.
Q5. Меньшее количество негатива означает улучшение производительности?
Нет. Небольшой люфт вызывает высокое трение, Шестерни для заклинания, и нагрев шестерен, Что приводило к быстрому износу шестерен.
Поделиться в соцсетях:


Связаться с нами
В этой статье
Мотор с прямоугольной передачей: Соответствующее электропитание, Переменная скорость и торможение
26 октября, 2026
Планирование установки скоса редуктора: Превратите требования к валу в практичную схему привода
26 октября, 2026
Выбор редуктора с верхним краном по функциям подъёма или ходу
26 октября, 2026
Замена промышленной червячной коробки передач: Что оставить и что пересмотреть
25 октября, 2026